- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Kas PV lindi valtspingid suudavad pakkuda järgmise põlvkonna päikeseenergia tootmiseks vajalikku täpsust ja tootlikkust
Artikli kokkuvõte:Kuna fotogalvaaniline tehnoloogia liigub õhemate, suurema efektiivsusega elementide ja väiksema materjalikulu poole, vajavad tootjad juhtiva lindi tootmiseks üha täpsemaid seadmeid.PV lindi valtspingidalatesGRMon mõeldud hapnikuvaba vasktraadi muutmiseks ülitäpseks fotogalvaaniliseks lindiks, mille paksus, laius, pinna kvaliteet ja tootmise stabiilsus on kontrollitud. Selles juhendis selgitatakse, kuidas tehnoloogia töötab, selle spetsifikatsioonid, rakendused, peamised eelised ja mida peaksid tootjad PV-lindi tootmiseks valtsimistehase valimisel arvestama.
Sisukord
- Miks on PV lindi valtspingid päikeseenergia tootmise jaoks olulised?
- Kuidas PV lindi valtspingid töötavad?
- Millised spetsifikatsioonid määratlevad ülitäpse PV lindi valtspingi?
- Millised on PV lindi valtspinkide peamised eelised?
- Kus kasutatakse PV lindi valtspinke?
- Millised valikulised konfiguratsioonid võivad tootmist parandada?
- Kuidas peaksid tootjad valima õige PV lindi valtspingi?
- Miks muutub üliõhuke PV lint olulisemaks?
- KKK PV Ribbon Rolling Millsi kohta
- Järeldus
Miks on PV lindi valtspingid päikeseenergia tootmise jaoks olulised?
Fotogalvaanilises moodulis ei ole lint lihtsalt metallriba. See toimib elektrijuhina, mis aitab ühendada päikesepatareid ja koguda voolu. Järelikult võivad mõõtmete järjepidevus, pinna kvaliteet, mehaaniline töökindlus ja protsessi stabiilsus otseselt mõjutada järgnevat tootmist.
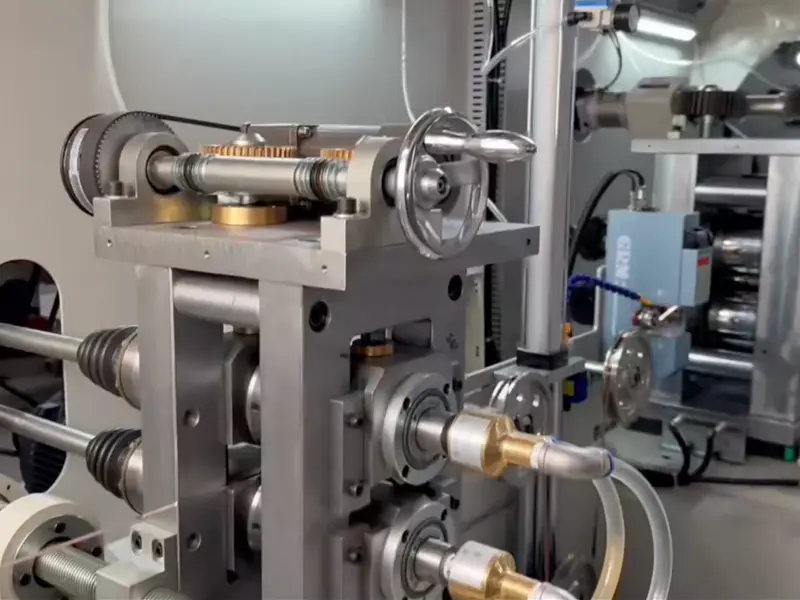
GRM valtstehasPV lindi valtspingidon spetsiaalselt välja töötatud fotogalvaaniliste rakenduste jaoks. Seadmed täppisrullivad hapnikuvaba vasktraadi üliõhukeseks lamedaks lindiks, mis sobib PV omavaheliseks ühendamiseks, siini ja suure tõhususega päikesemoodulite jaoks.
Vastavalt GRM-i tootespetsifikatsioonidele on süsteem loodud maksimaalse liinikiiruse jaoks120 m/min, samas kui paksuse tolerants võib ulatuda±0,004 mm. Need võimalused muudavad täppisrullimise eriti väärtuslikuks, kui tootjad vajavad pikkade tootmisperioodide jooksul korratavaid lindi mõõtmeid.
Ostjatele, kes hindavad aPV lindi valtspink, tuleks seetõttu peamiseks kaalutluseks olla rohkem kui nominaalne tootmiskiirus. Kogu protsess peab tagama stabiilse mõõtmete kontrolli, sobiva materjali käsitsemise, usaldusväärse reguleerimise ja paindlikkuse, mida nõuavad kaasaegsed PV-lindi spetsifikatsioonid.
Kuidas PV lindi valtspingid töötavad?
Tootmispõhimõte põhineb kontrollitud metalli deformatsioonil. Hapnikuvaba vasktraat siseneb valtsimissüsteemi ja läbib täpselt konfigureeritud rullid. Progressiivne vähendamine muudab ümmarguse traadi vajaliku laiuse ja paksusega tasaseks lindiks.
Tüüpilist tootmisprotsessi saab mõista järgmiste etappide kaudu:
- Materjali söötmine:Valtsimissektsiooni tarnitakse pidevalt hapnikuvaba vasktraati.
- Täpsuse vähendamine:Rullid vähendavad järk-järgult materjali ristlõiget, kontrollides samal ajal deformatsiooni.
- Laius ja paksus vormimine:Rulli konfiguratsioon määrab lindi lõpliku geomeetria.
- Mõõtmete juhtimine:Paksust ja laiust jälgitakse ja reguleeritakse vastavalt tootmisnõuetele.
- Pinna kontroll:Valmis paela saab kontrollida pinnadefektide ja servade kvaliteedi suhtes.
- Järeltöötlus:Olenevalt tootmisliinist võib lint edasi töödelda täiendava töötluse või tinakatmisprotsessiga.
See kontrollitud protsess on eriti oluline õhukese lindi puhul, kuna väikesed mõõtmete kõrvalekalded võivad materjali paksuse vähenemisel muutuda olulisemaks.
Millised spetsifikatsioonid määratlevad ülitäpse PV lindi valtspingi?
Erinevate tootjate seadmete võrdlemisel peaksid ostjad uurima materjalide ühilduvust, mõõtmete vahemikku, tolerantsi, tootmiskiirust ja protsessi paindlikkust koos, mitte keskenduma ainult ühele spetsifikatsioonile.
| Parameeter | GRM PV lindi valtsimistehase spetsifikatsioon | Tootmise tähtsus |
|---|---|---|
| Sissetulev materjal | Hapnikuvaba vasktraat | Sobib täppisjuhtivate paelte tootmiseks |
| Sisendläbimõõt | φ2,6–φ3,5 mm | Määrab ühilduva sissetulevate juhtmete vahemiku |
| Lindi laius | 3-8 mm | Toetab mitut PV lindi spetsifikatsiooni |
| Paksuse vahemik | 0,05–0,45 mm | Toetab õhukese ja üliõhukese lindi rakendusi |
| Paksuse taluvus | ±0,004 mm | Aitab säilitada mõõtmete ühtsust |
| Laiuse tolerants | ±0,03 mm | Toetab stabiilset lindi geomeetriat |
| Laiuse/paksuse suhe | ≤160 | Annab viite lindi geomeetriale |
| Maksimaalne liinikiirus | 120 m/min | Toetab suure läbilaskevõimega tootmist |
Need spetsifikatsioonid näitavad, miks täppistehnoloogia on fotogalvaanilise lindi tootmisel oluline. Masin peab säilitama mõõtmete stabiilsuse, töötades äriliselt kasulikul kiirusel, eriti kui toodetakse õhukesi juhtivaid ribasid kaasaegsete PV-moodulite jaoks.
Millised on PV lindi valtspinkide peamised eelised?
1. Suure täpsusega valtsimine
Täppisvaltsimine aitab tootjatel saavutada tihedaid paksuse ja laiuse tolerantse. GRM määrab paksuse tolerantsiks ±0,004 mm, toetades rakendusi, kus lindi ühtlane geomeetria on oluline.
2. Stabiilne pinna- ja servakvaliteet
Stabiilsed rullimistingimused võivad aidata luua ühtseid pindu ja kontrollitud servi. See on oluline, kuna jämedused, ebakorrapärased servad või ebaühtlased pinnad võivad tekitada probleeme järgneval töötlemisel ja rakkude omavahelisel ühendamisel.
3. Paindlikud toote spetsifikatsioonid
Määratud lindi laiuse vahemikus 3–8 mm ja paksusvahemikus 0,05–0,45 mm pakuvad seadmed suhteliselt laia protsessiakna erinevate fotogalvaaniliste lindinõuete jaoks.
4. Kõrge tootmistõhusus
Maksimaalne liinikiirus 120 m/min annab tootjatele võimaluse suurendada toodangut, säilitades samal ajal pideva valtsimisprotsessi. Suurem tootlikkus võib aidata vähendada igale lindiühikule eraldatud seadmeid ja tööjõukulusid.
5. Digitaalse uuendamise potentsiaal
GRM-i süsteem sisaldab andurite ja juhtimissüsteemide jaoks reserveeritud liideseid. See loob aluse mõõtmis-, seire- ja automatiseerimistehnoloogiate integreerimiseks tootmisnõuete arenedes.
Kus kasutatakse PV lindi valtspinke?
Peamine rakendus on fotogalvaanilises tootmises kasutatava juhtiva lindi tootmine. Olenevalt valmis spetsifikatsioonist võib valtsimisprotsess toetada mitmeid olulisi rakendusi:
- PV-ühenduse lint:Kasutatakse päikesepatareide vaheliseks elektriliseks ühendamiseks.
- Bussi lint:Kasutatakse PV-mooduli struktuurides voolu kogumisjuhina.
- Üliõhuke vaskpael:Mõeldud suure tõhususega fotogalvaaniliste moodulite jaoks, kus materjali mõõtmed nõuavad hoolikat kontrolli.
- Päikesepaela tootmisliinid:Saab integreerida teiste seadmetega, et luua terviklikum PV-lindi tootmisprotsess.
Tootjad võivad olenevalt nõutavast linttootest ja tootmiskonfiguratsioonist kombineerida valtsimistehnoloogiat ka järgneva tinakatmise või muude töötlemisetappidega.
Millised valikulised konfiguratsioonid võivad tootmist parandada?
Kaasaegne PV-lindi tootmine nõuab järjest enamat kui mehaaniline valtsimine. Mõõtmine, automatiseerimine, kontrollimine ja protsesside integreerimine võivad aidata tootjatel saavutada paremat kontrolli tootmiskvaliteedi üle.
| Valikuline konfiguratsioon | Potentsiaalne funktsioon |
|---|---|
| Automaatne paksuse mõõtmise süsteem | Pakub võrgus paksuse jälgimist protsessi juhtimiseks |
| Servo automaatse reguleerimise süsteem | Toetab automaatset protsessi reguleerimist |
| Veebipõhine pinnakontroll | Aitab tuvastada pinnaga seotud tootmisdefekte |
| Kohandatud rullpassi disain | Võimaldab rullide konfiguratsioone sobitada konkreetsete lindinõuetega |
| Tinakatmisprotsessi integreerimine | Toetab integreerimist allavoolu lintkatte protsessidega |
Tootjatele, kes plaanivad tootmise pikaajalist laiendamist, võivad need valikud olla eriti kasulikud, kuna need pakuvad täiendavaid protsessijuhtimisvõimalusi, muutmata põhilist valtsimispõhimõtet.
Kuidas peaksid tootjad valima õige PV lindi valtspingi?
Masina valimine peaks algama sihtriba spetsifikatsiooniga, mitte lihtsalt masina hindu võrdlema. Praktilisel ostuhinnangul tuleks arvesse võtta:
- Sissetulev materjal:Veenduge, et veski ühildub vajaliku vaskmaterjali ja sisendläbimõõduga.
- Sihtmõõtmed:Kontrollige lindi vajalikku laiust ja paksust masina tööpiirkonna suhtes.
- Tolerantsinõuded:Hinnake paksuse ja laiuse tolerantse PV tootmisvajaduste põhjal.
- Tootmisvõimsus:Võrrelge liini maksimaalset kiirust tegeliku kavandatud tootmismahuga.
- Automatiseerimine:Tehke kindlaks, kas automaatne mõõtmine ja servo reguleerimine on vajalikud.
- Ülevaatus:Kui toote kvaliteedinõuded on ranged, kaaluge veebipõhist pinnakontrolli.
- Tulevane laienemine:Valige seadmed, mis vastavad muutuvatele üliõhukese lindi nõuetele.
- Tarnija võimekus:Hinnake tehnilist tuge, kohandamisvõimalusi, kasutuselevõttu, varuosi ja müügijärgset teenindust.
Rahvusvahelistele ostjatele, kes otsivad aHiina tootja, on need kriteeriumid eriti olulised, kuna õige tarnija peaks suutma arutada kogu tootmisnõuet, mitte tarnida lihtsalt eraldiseisvat masinat.
Miks muutub üliõhuke PV lint olulisemaks?
Fotogalvaaniline tööstus jätkab suuremat muundamise efektiivsust ja väiksemat materjalikulu. Selle tulemusena on peenema juhtiva lindi tootmine muutunud PV tootmistehnoloogia oluliseks suunaks.
Peenema lindi tootmine loob rangemad nõuded rullimise täpsusele ja mõõtmete stabiilsusele. Mida väiksem on lõplik paksus, seda hoolikamalt peavad tootjad kontrollima rulli konfiguratsiooni, materjali deformatsiooni, pinget, pinna seisukorda ja protsessi parameetreid.
GRM-i märgitud paksusevahemik0,05–0,45 mmpositsioneerib oma PV-lindi rullimisseadmed rakenduste jaoks, mis nõuavad õhukest ja üliõhukest vasklindi. Masina intelligentsed liidesed ja valikulised automaatsed mõõtmisvõimalused võivad samuti olla aluseks tulevasele protsesside automatiseerimisele.
Tootjate jaoks, kes plaanivad oma päikesepaela tootmisvõimsust uuendada, võib piisava protsessipaindlikkusega täppisvaltsimissüsteemi valimine olla pigem strateegiline investeering kui lihtsalt tootmisvõimsuse ost.
KKK PV Ribbon Rolling Millsi kohta
Millist materjali töödeldakse PV lindi valtsimistehases?
GRM-i PV lindi valtspingid on mõeldud peamiselt hapnikuvaba vasktraadi ja täppisjuhtivate vaskmaterjalide töötlemiseks, mida kasutatakse fotogalvaanilise lindi valmistamisel.
Millist paksust suudab GRM PV Ribbon Rolling Mill toota?
Määratud viimistletud lindi paksuse vahemik on 0,05–0,45 mm, olenevalt tootmisnõuetest ja protsessi konfiguratsioonist.
Mis on liini maksimaalne kiirus?
Maksimaalne märgitud liinikiirus on 120 m/min, mis tagab fotogalvaanilise lindi tootmiseks suure läbilaskevõimega tootmisvõimsuse.
Kas veski suudab toota üliõhukest PV linti?
Jah. Süsteem on mõeldud ülitäpse õhukese lindi valtsimiseks ja toetab paksusvahemikku kuni 0,05 mm, samas kui selle disain võtab arvesse ka tulevasi nõudeid õhematele fotogalvaanilistele lintidele.
Kas PV lindi valtsimisseadmeid saab kohandada?
GRM pakub valikulisi konfiguratsioone, sealhulgas kohandatud rulliku kujundus, automaatne paksuse mõõtmine, servo automaatne reguleerimine, võrgupõhine pinnakontroll ja tinakatmisprotsessi integreerimine. Sobiva konfiguratsiooni saab valida vastavalt kliendi tootmisnõuetele.
Järeldus
PV lindi valtspingidon olulised seadmed tootjatele, kes otsivad fotogalvaanilise juhtiva lindi täpset, stabiilset ja tõhusat tootmist. Maksimaalse liinikiirusega 120 m/min, paksuse tolerantsiga ±0,004 mm, paksusevahemikuga 0,05–0,45 mm ning valikuliste automatiseerimis- ja kontrollitehnoloogiatega on GRM-i lahendus välja töötatud kaasaegse päikesepatareide tootmise täpsusnõuetega. Kui hindate usaldusväärset Hiina tarnijat või plaanite uut PV-lindi tootmisliini,võtke meiega ühendustet arutada oma materjali, lindi mõõtmeid, tootmisvõimsust ja kohandatud seadmenõudeid GRM-i tehnilise meeskonnaga.